 顺铖
trepanning-toolBTA套料刀系列
BTA内排屑深孔套料刀
25-200mm全规格
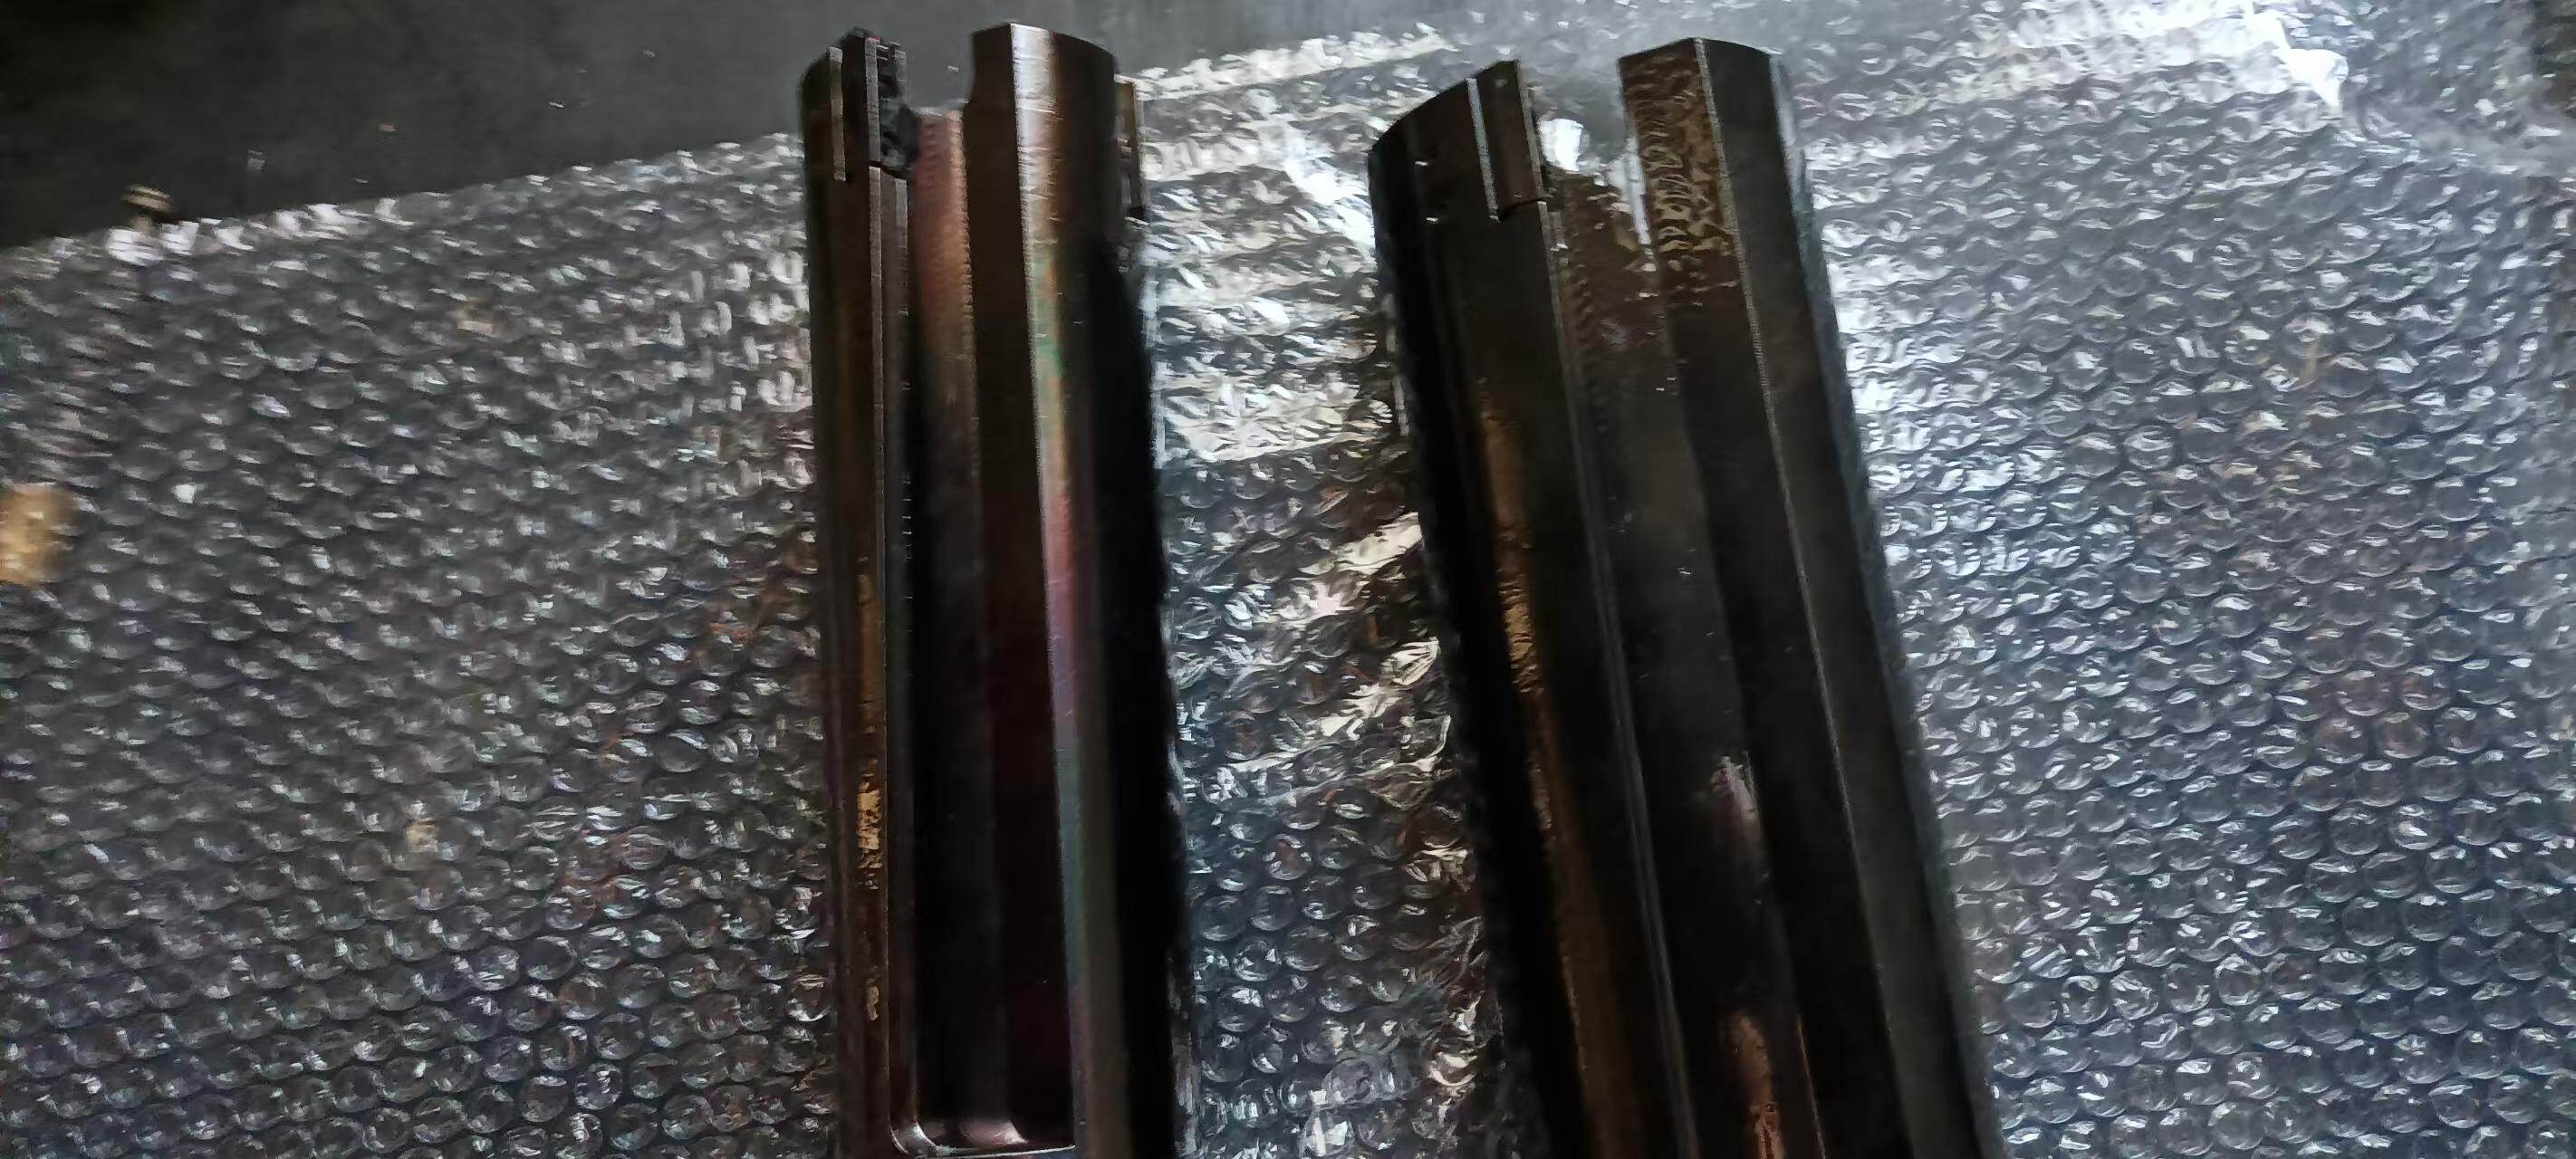
德州顺铖精密机械有限公司自主研发生产BTA内排屑深孔套料刀,是大孔径深孔取芯加工专用模块化刀具。套料刀采用环形分屑切削原理,仅切削孔壁环形区域,加工过程保留完整中心料芯;搭配BTA内排屑系统,切削负荷低,有效解决大孔径深孔加工原材料损耗大、机床扭矩不足、加工震动大、孔壁粗糙度差等难题,与BTA钻头、扩钻组成完整深孔刀具方案,适配各类数控深孔钻床。
一、深孔套料刀加工痛点
1. 大孔径实心钻削切削负载过高:传统实心BTA钻头加工大孔时切削面积大,对机床功率、主轴扭矩要求高,很多普通机床、老旧设备动力不足,加工容易闷车、抖动、崩刀片,损伤机床与工件。
2. 原材料浪费严重:实心钻孔会把中心材料全部变成铁屑,合金钢、模具钢、不锈钢等贵重材料加工成本居高不下,无法回收利用中心棒料。
3. 长行程深孔加工易震动、精度差:大直径深孔加工时刀杆长,切削受力不均,极易产生震颤,造成孔壁振纹、孔径圆度与直线度不合格,后续精加工工序多。
4. 取样试验需求无法满足:材料理化试验、探伤取样,需要完整的芯棒试样,普通钻孔无法获取完好料芯。
二、顺铖精密套料刀结构特点
我厂BTA深孔套料刀采用模块化刀座+可转位硬质合金刀片+多组导向垫结构,根据孔径大小匹配多刃错齿分屑设计,适配25-200mm孔径区间,兼容BTA内排屑深孔系统:
1. 多刃阶梯分屑切削:刀片采用错齿分层切削,分摊切削负荷,分屑效果好,切削力平稳,降低主轴负载,普通机床也可稳定加工大孔径。环形切削,中心保留完整料芯,料芯可二次加工或做材料检测取样。
2. 独立刀座可更换结构:刀片安装在独立可拆卸刀座上,刀片磨损、崩损时,仅更换刀片或刀座,主体刀体可以反复长期使用,大幅降低大规格刀具采购成本。
3. 内置高压内冷通道,内排屑设计:刀体自带冷却流道,高压切削液直达切削区域,带走切削热量;铁屑通过刀具内部向后排出,不会划伤已加工孔壁,深长孔连续加工不堵屑、不烧刀。
4. 高强度刀体+硬质合金导向垫:刀体选用优质合金结构钢,整体调质热处理,刚性强、抗扭不变形;配置多组硬质合金导向垫,支撑定位,抑制刀摆,保证深孔直线度、圆度与孔壁光洁度。
三、套料刀核心优势
1. 大幅节约原材料成本:环形切削,保留完整中心料芯,料芯可二次加工成轴类、销类零件,贵重钢材、特种合金加工中材料利用率显著提升,减少废料损失。
2. 切削负载低,适配低功率机床:相比实心钻头,切削面积大幅减少,所需扭矩更低,老旧设备无需改造升级,即可完成大孔径深孔套料加工,避免闷车过载。
3. 加工稳定,孔质量高:多刃对称结构抵消切削震动,导向垫持续支撑,加工后的深孔圆度、直线度好,孔壁无明显振纹,减少后续镗孔、扩孔工序。
4. 通用性强,维护简单:可直接配套BTA钻杆、深孔钻床使用;刀片采用标准可转位硬质合金涂层刀片,拆装便捷,换刀调试速度快,缩短停机时间。
5. 一机多用,支持取样:既可用于批量零件深孔套料加工,也可用于材料探伤、理化试验取芯,满足重工行业材料检测取样需求。
四、适用行业与加工场景
德州顺铖精密深孔套料刀广泛应用于液压油缸、矿山机械、石油装备、压力容器、风电设备、模具制造、材料检测取样等行业。
适合工况:大直径深长通孔加工、贵重合金材料加工、需要保留中心料芯、机床动力有限、需要材料取样检测的生产场景。
五、厂家定制与服务
德州顺铖精密机械有限公司专业生产全套BTA深孔刀具,套料刀支持标准规格现货,也可按客户图纸做非标孔径、特殊刀长、特殊材质刀片、专用涂层定制。所有套料刀出厂经过精度校验、试切检测,质量稳定。厂家直供,提供刀具选型、切削参数推荐、上机技术指导,一站式解决大孔径深孔套料加工难题。
产品特点
多刃阶梯分屑切削独立刀座可更换内置高压内冷通道内排屑设计
应用领域
液压油缸矿山机械石油装备压力容器风电设备模具制造材料检测取样
适用材料
合金钢模具钢不锈钢特种合金碳钢
技术参数
PARAMETERS
| 参数项 | 参数值 |
|---|---|
| 适配孔径 | 25-200mm |
| 切削结构 | 多刃错齿分屑设计 |
| 排屑方式 | BTA内排屑系统 |
| 刀座结构 | 独立可拆卸刀座 |
| 刀片类型 | 可转位硬质合金涂层刀片 |
| 刀体材质 | 优质合金结构钢调质处理 |
| 冷却方式 | 内置高压内冷通道 |
| 适用设备 | 各类数控深孔钻床 |
在线询价
INQUIRY