客户案例
CASE STUDIES
 顺铖
液压油缸
液压油缸缸体深孔加工
加工难题
液压油缸缸体内孔加工,孔径φ60mm,深度1800mm,要求孔径公差H7,同轴度≤0.03mm,表面粗糙度Ra0.8-1.6,材料为45#钢调质处理,批量生产要求加工稳定、效率高。
解决方案
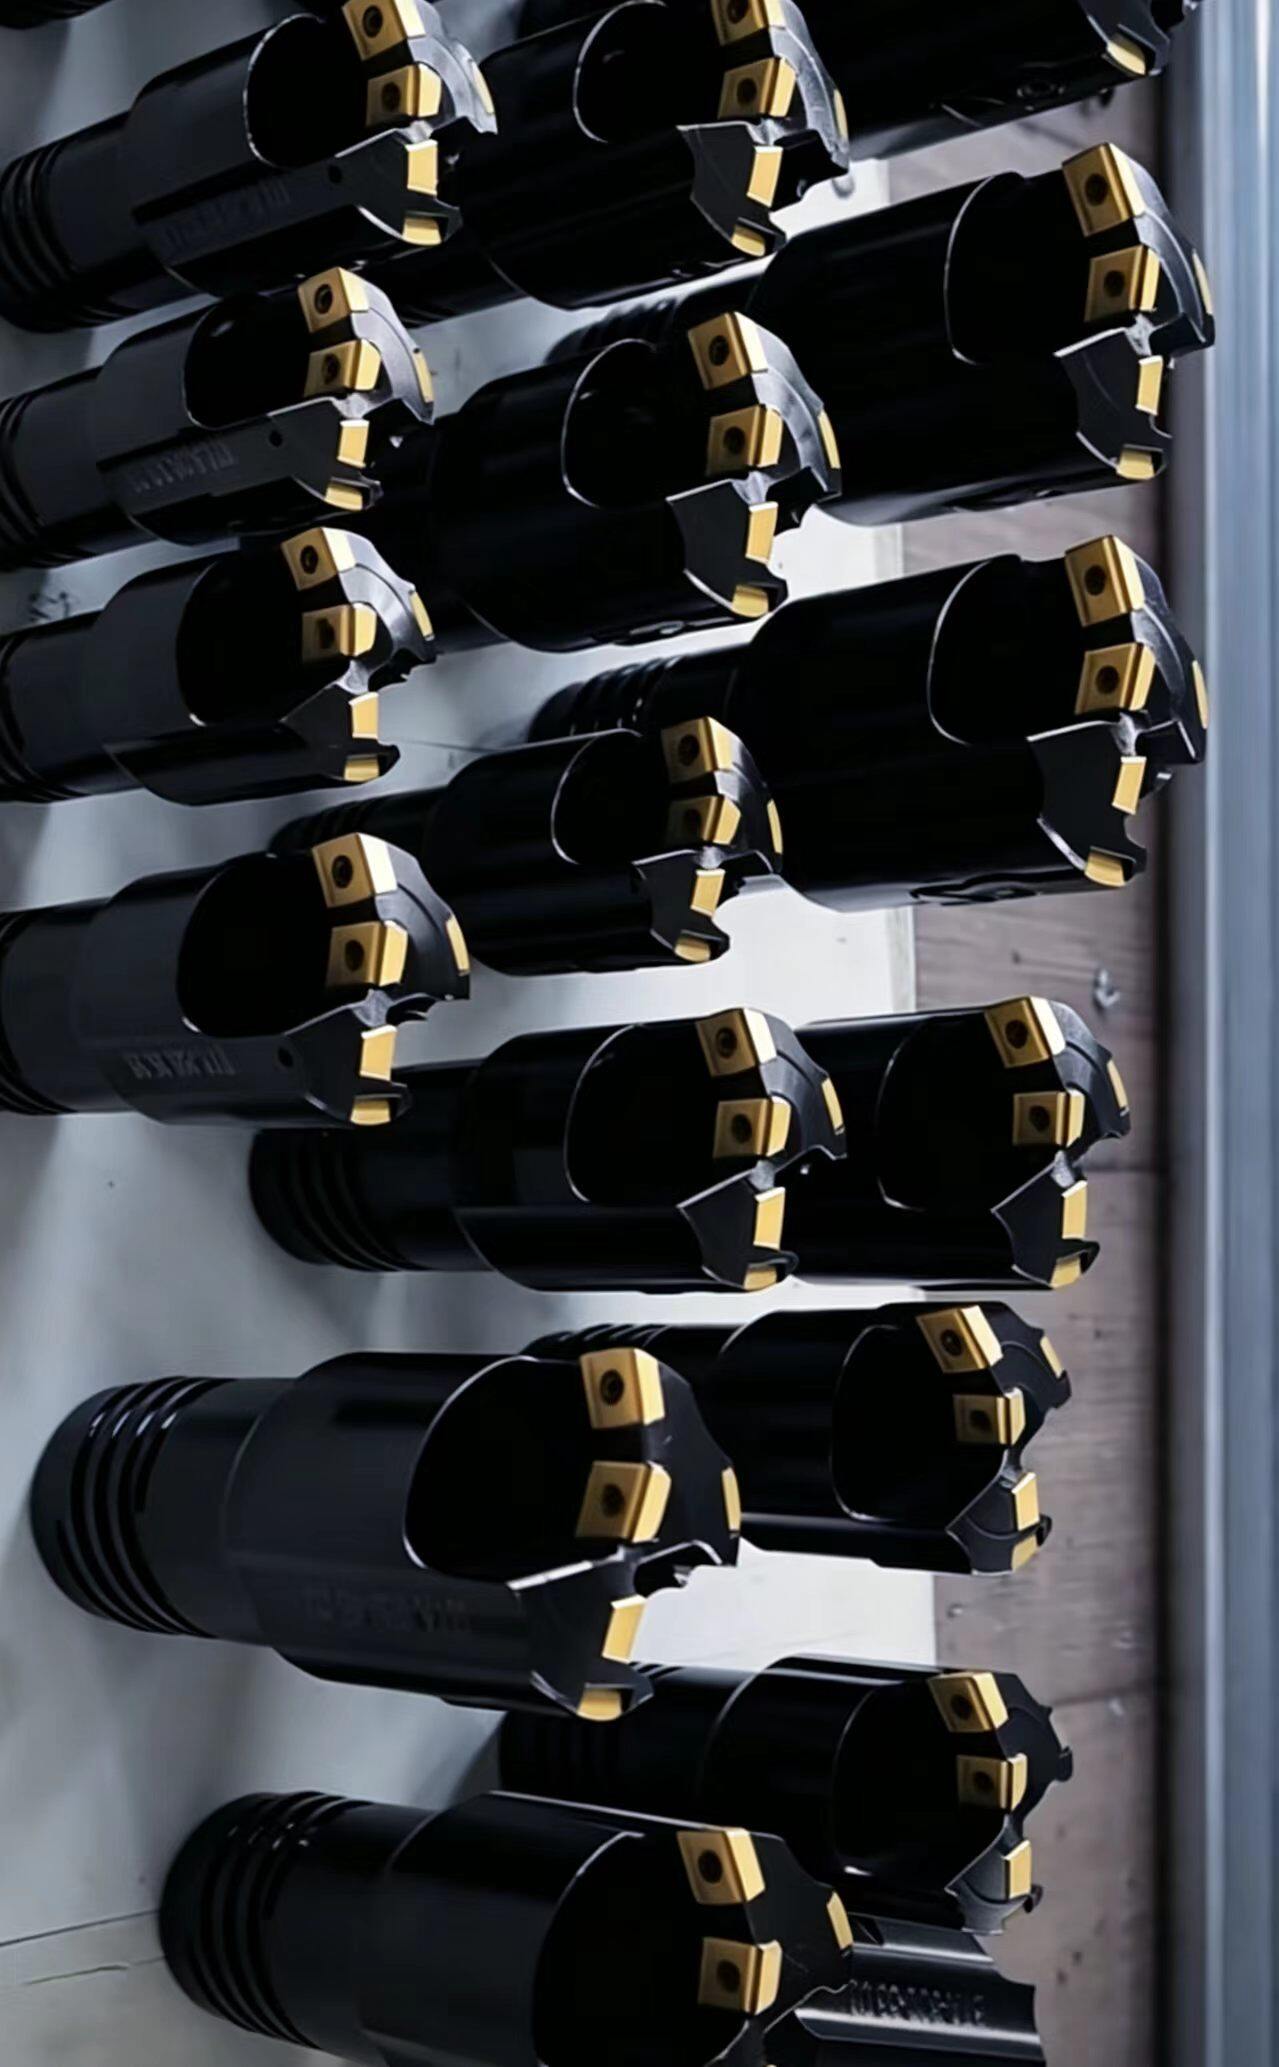
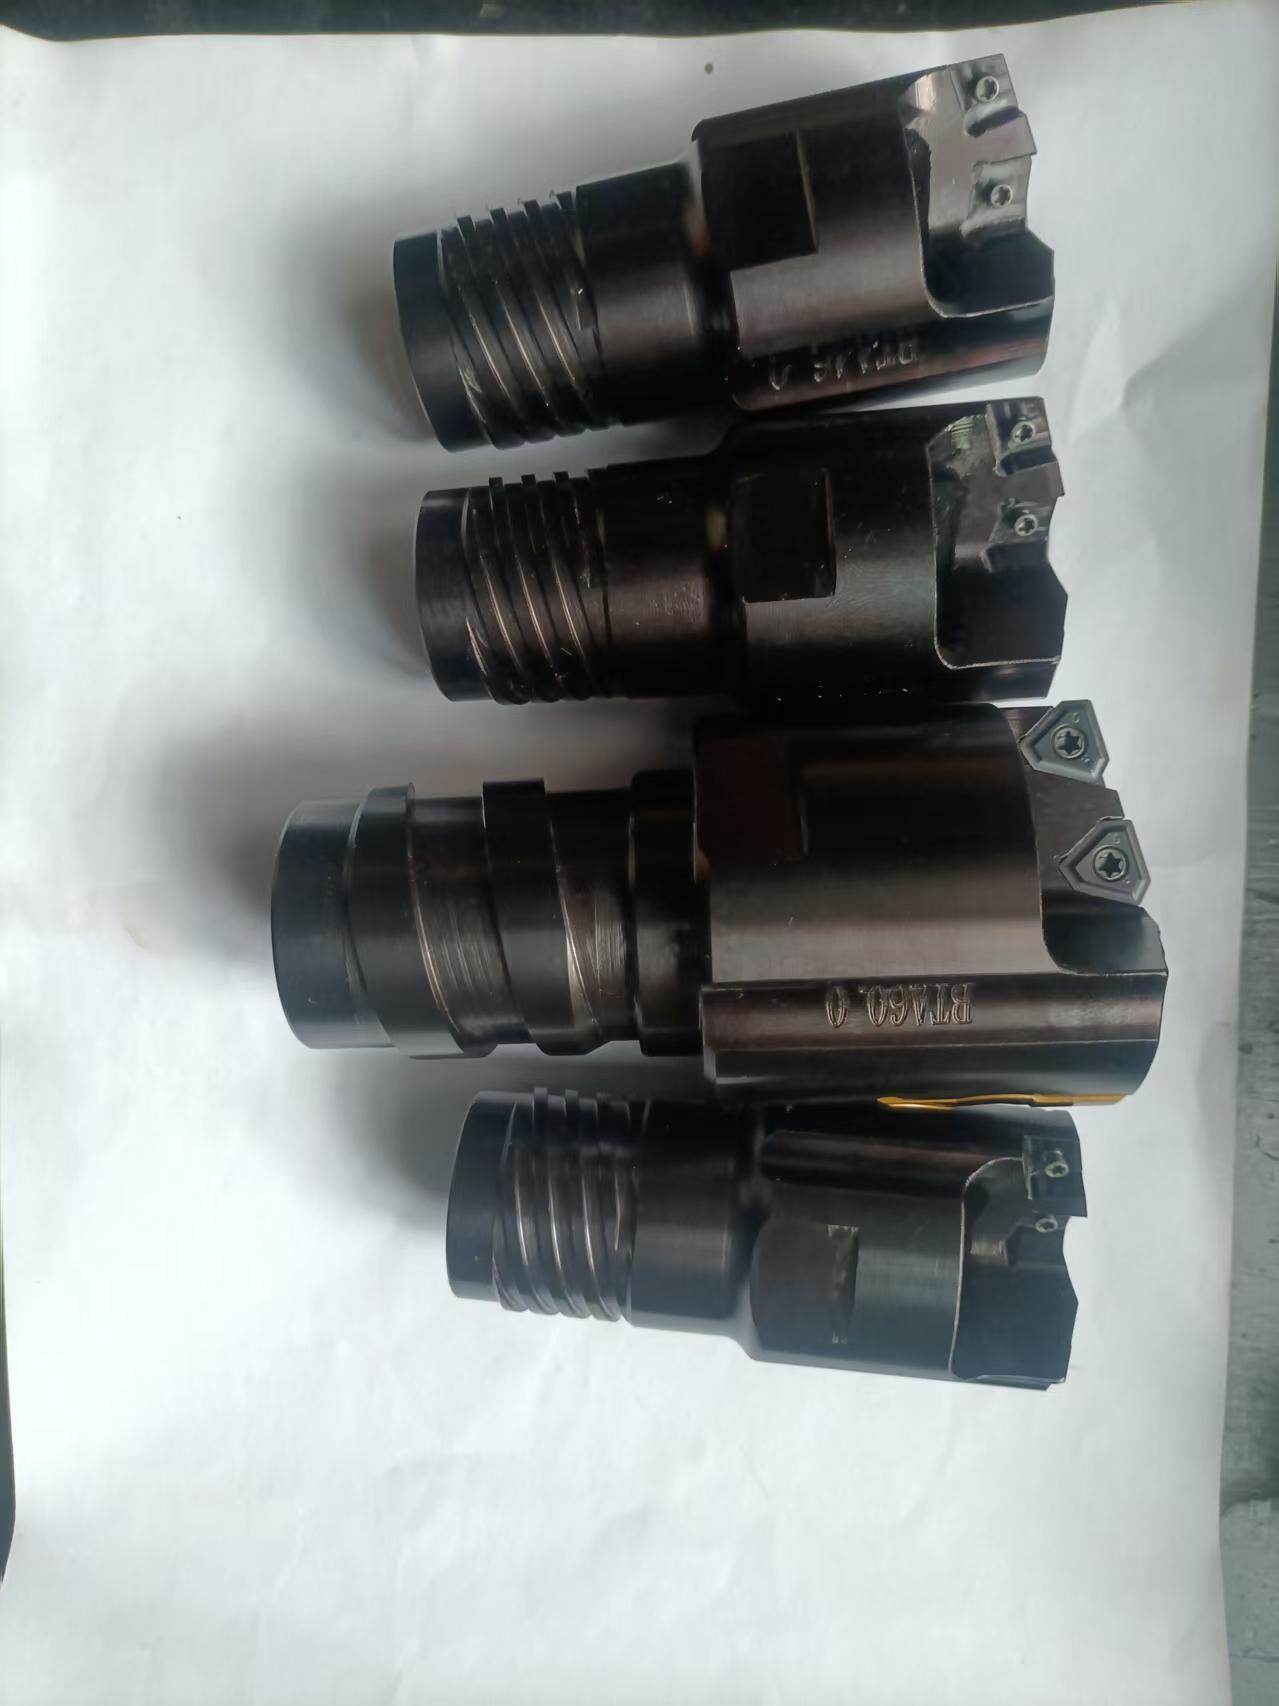
选用BTA深孔钻头进行粗加工,配合深孔镗头进行精加工,采用分步加工工艺。粗加工时优化切削参数确保排屑顺畅,精加工时严格控制切削速度和进给量,保证孔径精度和表面质量。
成果数据
H7孔径精度
15%效率提升
20%寿命提升
查看详情 →
 顺铖
矿山设备
矿山设备钻杆深孔加工
加工难题
矿山设备钻杆内孔加工,孔径φ40mm,深度2200mm,深径比达55:1,材料为高强度合金钢(42CrMo),硬度HRC35-40,要求孔直线度≤0.05mm/m,排屑困难,刀具磨损快。
解决方案
选用内排屑深孔钻头,采用内冷排屑结构设计,切削液直接作用于切削区,有效解决深孔排屑难题。针对高硬度材料,选用特殊涂层钻头,提高耐磨性。优化切削参数,采用间歇进给方式断屑。
成果数据
55:1深径比
40%寿命提升
25%效率提升
查看详情 →
 顺铖
工程机械
工程机械活塞杆深孔加工
加工难题
工程机械液压系统活塞杆深孔加工,孔径φ35mm,深度1200mm,材料为合金结构钢,要求孔径精度H8,表面粗糙度Ra1.6,批量生产要求加工一致性高,刀具寿命长。
解决方案
选用BTA深孔钻头,根据工件材料和加工要求定制刀具几何参数和涂层。优化切削参数,采用合适的切削液浓度和压力,确保加工稳定性和表面质量。建立刀具寿命管理方案,定期换刀。
成果数据
H8孔径精度
120%寿命达标
18%成本降低
查看详情 →
 顺铖
风力发电
风力发电主轴深孔加工
加工难题
风力发电机组主轴深孔加工,孔径φ80mm,深度2800mm,材料为高强度合金锻件,要求孔直线度≤0.03mm/m,同轴度≤0.05mm,表面质量要求高,加工难度大。
解决方案
采用套料钻进行粗加工,保留芯料提高材料利用率,减少切削力。配合深孔镗头进行精加工,分多阶段逐步提高精度。严格控制切削参数和冷却液系统,确保加工稳定性。
成果数据
≤0.025mm/m直线度
+30%材料利用
12%周期缩短
查看详情 →
合作客户
 顺铖
 顺铖
 顺铖
 顺铖
 顺铖
 顺铖
 顺铖
 顺铖
 顺铖顺铖顺铖顺铖