 顺铖
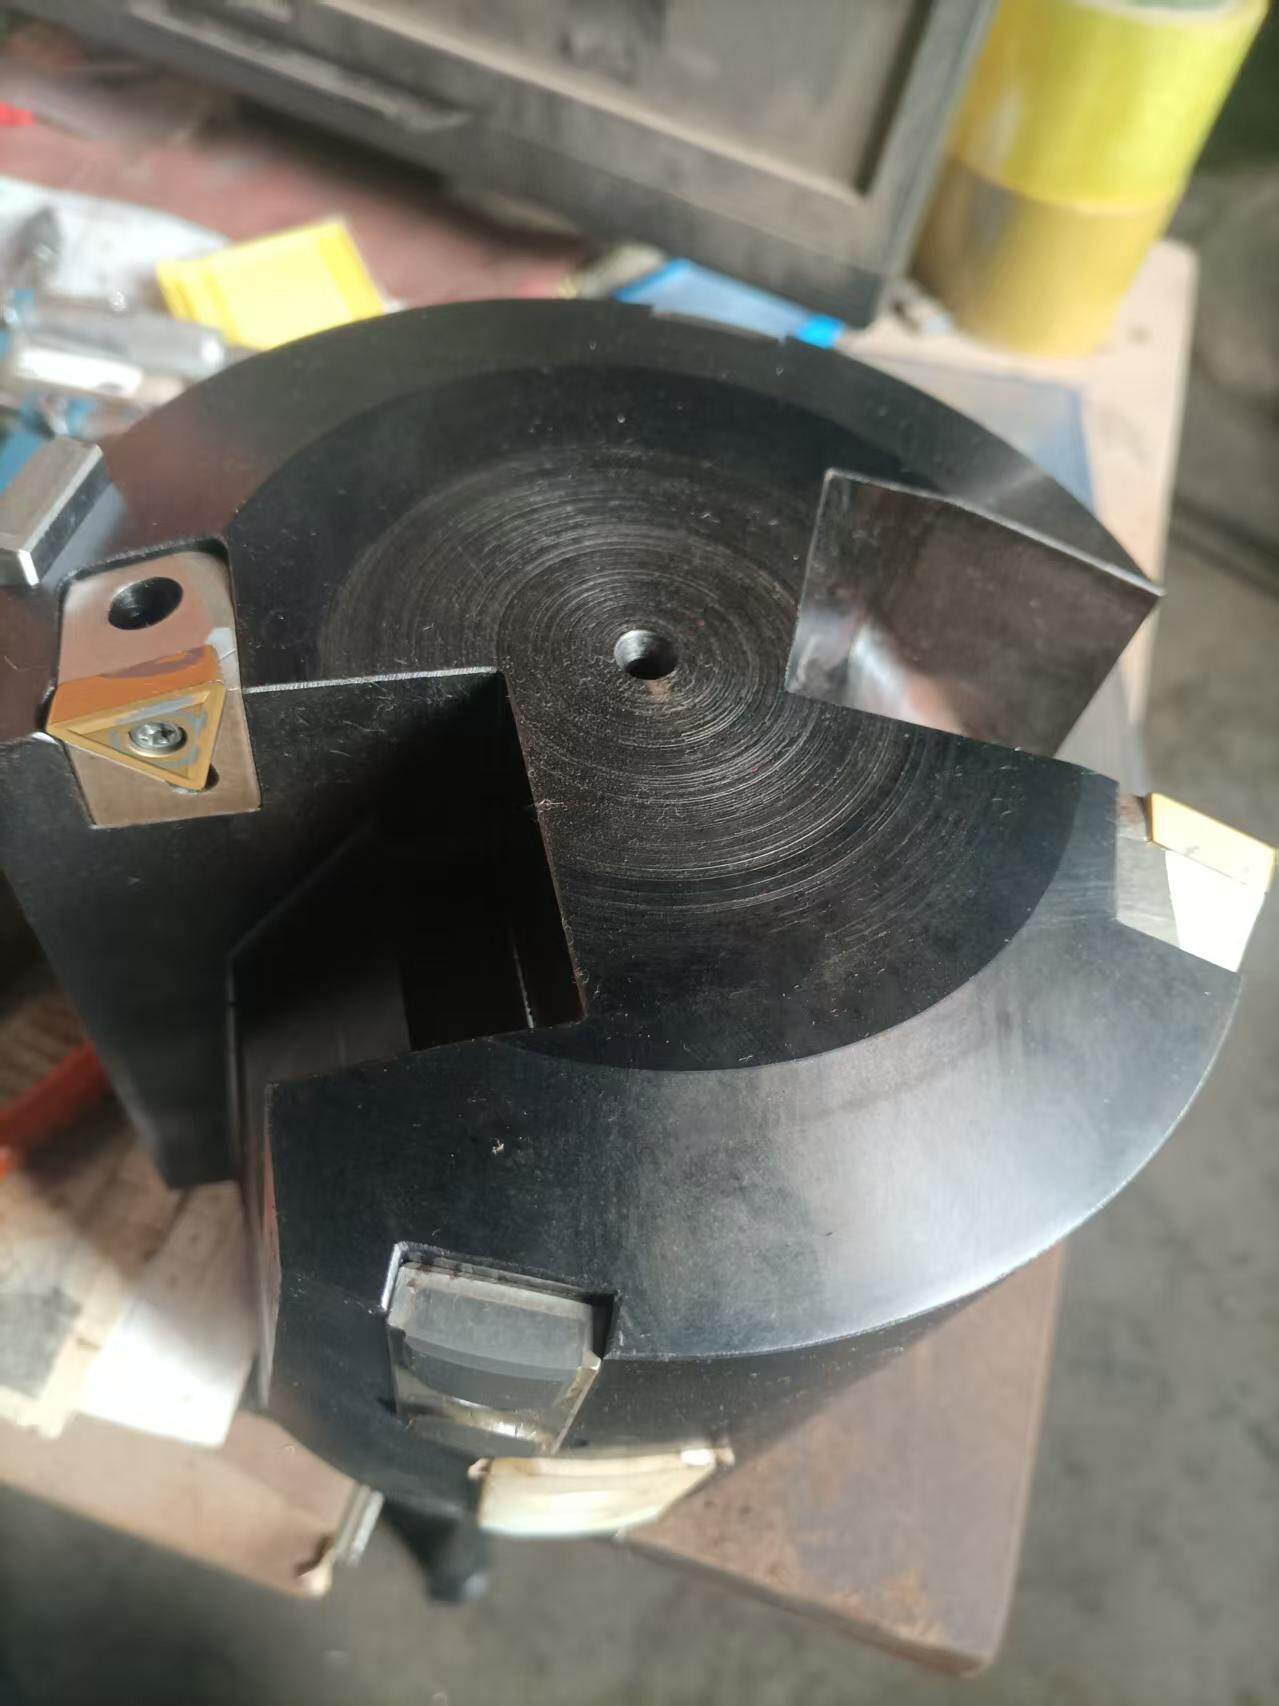
expanding-drill深孔扩钻系列
深孔扩钻
30-200mm全规格
德州顺铖精密机械有限公司生产的高精度深孔扩钻,专门解决行业普遍存在的两大深孔加工难题:大余量一次成型机床带不动、深孔精加工精度不达标。在实际深孔加工生产中,很多老旧设备、普通数控钻床、普通深孔钻镗床扭矩有限、动力不足,无法支撑BTA钻头大余量直接钻削成型,容易出现闷机、抖动、偏孔、崩刀等问题;同时一次性钻孔难以满足精密工件的孔径公差、直线度与光洁度要求。针对以上痛点,我厂专项优化设计深孔扩钻,作为深孔精加工、余量修正专用刀具,适配各类普通机床低动力工况,轻松实现高精度深孔扩孔加工。
本款深孔扩钻适配全规格深浅孔加工,可搭配前期粗钻底孔使用,通过二次精准扩孔修正孔型误差,大幅降低单次切削负载,完美兼容动力偏小的加工设备,兼顾加工精度、加工稳定性与生产效率,是中小厂家设备升级、低成本实现精密深孔加工的核心专用刀具。
一、行业加工痛点:为什么必须使用深孔扩钻?
1. 机床动力不足,大余量直钻无法加工:常规BTA钻头、深孔钻头一次切削余量较大,对机床扭矩、功率要求极高。多数普通数控设备、老旧机床动力有限,强行大余量直钻极易出现机床过载、闷车、主轴抖动,不仅损伤设备,还会导致工件报废、刀具崩损,生产故障率极高。
2. 一次钻孔精度有限,无法满足精密需求:单次深孔钻削容易产生孔径偏移、孔壁粗糙、圆度偏差、直线度不达标等问题,针对液压件、精密阀体、机械配件等高精度要求工件,一次钻孔完全达不到装配标准,必须通过扩孔工序修正精度。
3. 传统镗孔效率低、稳定性差:传统精镗工艺加工深孔余量小、节拍慢,长行程加工极易出现刀杆震颤,加工一致性差,无法适配批量生产需求,而我厂深孔扩钻可高效替代传统镗孔工艺,实现高精度、高效率扩孔加工。
二、顺铖精密深孔扩钻核心结构设计
我厂深孔扩钻依托多年深孔刀具研发经验,针对低动力机床、高精度加工场景专项优化结构,区别于常规粗钻钻头,核心设计更适配扩孔精加工工况:
1. 低阻力切削结构,适配小动力机床:优化刀片切削角度与刃口结构,减小单次切削负荷,切削阻力大幅降低,无需高扭矩机床加持,普通数控钻床、镗床即可轻松带动,彻底解决机床闷机、抖动、过载报警问题,老旧设备无需改造即可实现精密深孔加工。
2. 多刃均衡修孔,精度精准可控:采用对称多刃切削布局,搭配精密导向定位结构,可精准修正粗钻孔的偏斜、椭圆、毛刺、波纹等缺陷,有效提升孔径圆度、直线度与孔壁光洁度,加工精度可满足精密零部件装配、密封、配合等高标准要求。
3. 内冷排屑优化,深长孔加工不堵刀:刀具自带高压内冷通道,适配常规深孔冷却系统,切削液直达切削区域,快速降温润滑;搭配大容屑排屑槽设计,扩孔产生的细碎铁屑可顺畅排出,杜绝积屑划伤孔壁、烧损刀刃,保障深长孔连续稳定加工。
4. 高强度耐磨材质,耐用性更强:刀体采用优质合金钢调质处理,刚性强、不易变形;配备高硬度涂层硬质合金刀片,耐磨抗冲击,可长期稳定加工钢材、铸铁、合金钢等多种材质,刀具使用寿命长,综合加工成本更低。
三、产品核心优势
1. 降设备压力,旧机焕新效:大幅降低深孔加工对机床功率、扭矩的要求,老旧设备、普通设备无需更换升级,即可完成高精度深孔精加工,节省设备升级大额成本。
2. 精度稳定,成品合格率高:专门用于修正粗钻孔误差,有效解决深孔偏孔、孔壁粗糙、尺寸偏差大等问题,加工孔型规整、精度统一,批量生产一致性极强。
3. 高效替代镗孔,产能翻倍:相较于传统精镗工艺,扩钻加工余量更大、进给速度更快,加工效率提升数倍,彻底解决镗孔加工慢、易震刀、精度不稳定的问题,适配批量工业化生产。
4. 通用性极强,适配多场景:可搭配我厂全系列BTA深孔钻头使用,适配30-200mm全规格深浅孔扩孔加工,兼容各类数控深孔钻床、普通镗床、加工中心,安装便捷、调试简单。
四、适用加工场景与行业
德州顺铖精密深孔扩钻广泛适用于高精度液压件、阀体零部件、模具深孔、油缸缸体、工程机械配件、矿山机械、精密轴类零件等行业。尤其适合:机床动力偏小、无法大余量直钻成型、工件孔径精度要求高、孔壁光洁度要求高、需要批量精加工深孔的生产场景,是深孔粗加工后精准修孔、精度优化的必备刀具。
五、厂家定制与售后服务
德州顺铖精密机械有限公司专业生产各类深孔钻头、深孔扩钻、非标深孔刀具,全系产品现货充足,支持非标孔径、特殊余量、特殊材质、专用工况定制。所有深孔扩钻出厂经过严格精度检测与试切测试,质量稳定、性能可靠。厂家直供无中间商,可提供刀具选型、切削参数调试、上机技术指导等一站式服务,精准解决客户机床动力不足、深孔精度不达标的加工难题。
产品特点
低阻力切削结构多刃均衡修孔内冷排屑优化适配小动力机床
应用领域
高精度液压件阀体零部件模具深孔油缸缸体工程机械配件矿山机械精密轴类零件
适用材料
钢材铸铁合金钢模具钢
技术参数
PARAMETERS
| 参数项 | 参数值 |
|---|---|
| 适配孔径 | 30-200mm全规格 |
| 切削结构 | 低阻力多刃均衡设计 |
| 冷却方式 | 高压内冷通道 |
| 排屑设计 | 大容屑排屑槽 |
| 刀体材质 | 优质合金钢调质处理 |
| 刀片类型 | 高硬度涂层硬质合金刀片 |
| 适用设备 | 普通数控钻床、镗床、加工中心 |
| 加工精度 | 高精度(修正粗钻孔误差) |
在线询价
INQUIRY