technology2024-10-05
BTA深孔钻头是什么?原理、分类及工业加工优势详解
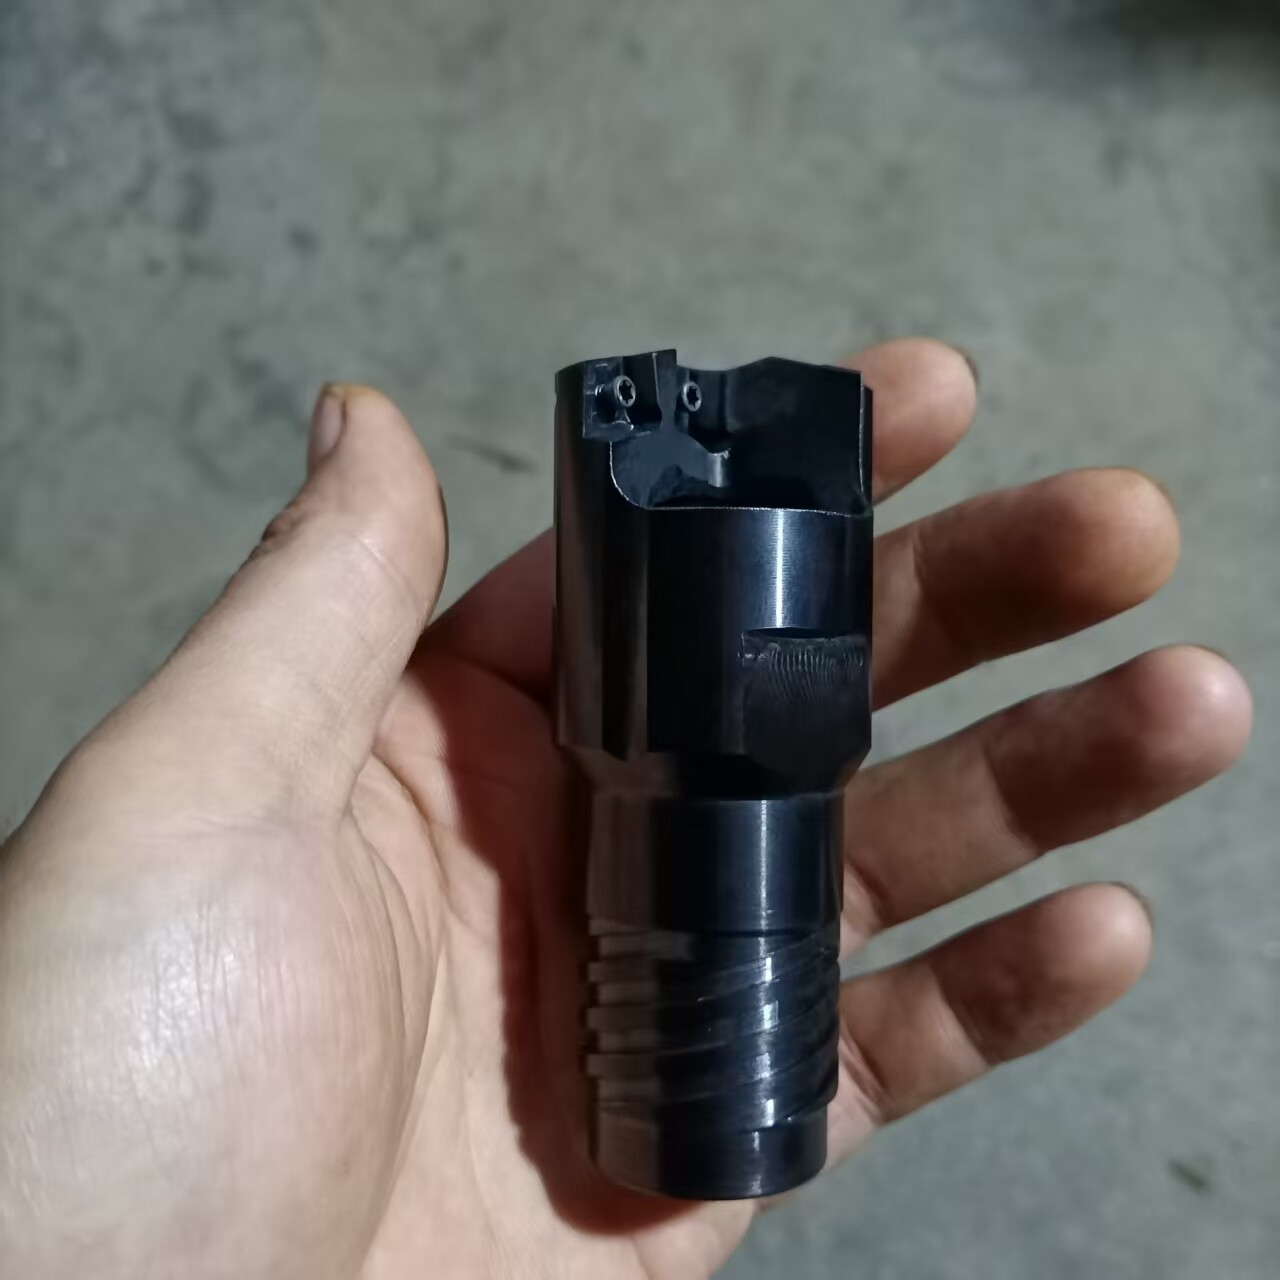 顺铖
在机械精密制造领域,深孔加工一直是难度极高、精度要求严苛的核心工序。传统麻花钻、普通枪钻难以应对大孔径、大深度、高精度的深孔钻削需求,而BTA深孔钻头凭借稳定的加工性能、高效的排屑方式和宽泛的孔径适配范围,成为目前重工、液压、石油、风电等行业深孔加工的主流刀具。本文将全面科普BTA深孔钻头的工作原理、产品分类、核心优势及适用场景,帮助加工企业精准选型、优化深孔加工工艺。
BTA全称为Boring and Trepanning Association(镗孔与套料协会),BTA深孔加工技术是工业标准化的高端深孔加工工艺,区别于传统外排屑枪钻,采用外冷内排屑工作模式,专门解决孔径16mm以上、深径比最高可达100:1的精密深孔加工难题,也是德州顺铖精密机械有限公司核心主营深孔刀具系列。
## 一、BTA深孔钻头核心工作原理
BTA深孔钻头配套专用BTA深孔钻床系统工作,核心原理为高压外供液、内部排屑,加工流程科学高效,彻底解决传统深孔加工堵屑、烧刀、孔壁划伤等痛点:
加工过程中,高压切削液通过钻杆与工件孔壁的环形间隙输送至前端切削区域,完成降温、润滑、辅助切削的作用;切削产生的铁屑,在高压液压推力作用下,通过中空钻杆内部向后排出,全程铁屑不接触已加工孔壁,从根源保障孔壁光洁度与加工精度。同时钻头配备专属导向支撑结构,可有效抑制长行程加工产生的刀摆、震颤,保证深孔直线度与圆度精度。
## 二、BTA深孔钻头主流产品分类(工业通用规格)
根据加工孔径、结构设计和适用工况,工业常用BTA深孔钻头分为三大系列,全覆盖中小孔径、大孔径、超大孔径加工场景,也是顺铖精密标准化量产的核心品类:
### 1. 25-65mm 三刀片一体式BTA钻头
采用一体式刀体+三刀片对称结构,结构紧凑、刚性强、调试便捷,适配中小孔径常规深孔加工,通用性极强,适合批量标准化工件加工,是中小型深孔加工企业的常用主力刀具。
### 2. 65-100mm 三刀座分体式BTA钻头
针对中大孔径加工负荷升级分体式刀座结构,三刀片独立刀座安装,可分散大扭矩切削压力,刀体不易变形,易损件可单独更换,大幅降低中大孔径刀具的长期使用成本,适配液压油缸、工程机械等中重型加工工况。
### 3. 100-200mm 五/七刀座多刃BTA钻头
超大孔径专用定制款,根据孔径区间匹配五刀座、七刀座多刃布局,多刀位均衡分摊超大切削负荷,解决大孔径加工震动大、效率低、机床负载过高的难题,专注风电、石油、压力容器等重工超大深孔加工场景。
除此之外,配套衍生刀具还包含深孔扩钻、深孔套料钻、BTA套料刀,可实现粗钻、精扩、取芯套料全工序加工,满足企业多样化深孔加工需求。
## 三、BTA深孔钻头相较于传统钻头的核心优势
### 1. 加工精度高,成品质量稳定
依托导向垫定位支撑+多刃均衡切削结构,有效抵消加工震颤,加工后的深孔直线度、圆度、同轴度精度优异,孔壁无振纹、无划痕,无需二次镗孔修磨,可直接满足精密零部件的装配与密封要求。
### 2. 排屑顺畅,可持续长时间加工
内排屑结构彻底规避传统钻头外排屑划伤孔壁、积屑堵刀的问题,高压冷却系统降温效果优异,刀具不易烧损、磨损均匀,支持超长行程、连续化批量生产,大幅降低工件报废率。
### 3. 适配性广,降低机床工况要求
多刃分层切削设计可有效分散切削阻力,中小孔径一体式钻头适配普通机床,大孔径分体刀座钻头可适配重型设备,同时搭配扩钻可解决老旧机床动力不足、大余量直钻带不动的行业难题,设备适配性远超传统深孔刀具。
### 4. 模块化设计,降本增效显著
中大孔径以上BTA钻头均采用模块化刀座、可转位刀片设计,仅需更换磨损刀片或刀座,主体刀体可长期循环使用,对比整体式钻头,大幅降低刀具采购与维护成本,换刀调试便捷,减少设备停机损耗。
### 5. 加工效率高,适配规模化生产
多刃同步切削,进给量与金属去除率远高于枪钻、麻花钻,加工效率提升30%以上,兼顾精度与速度,完美适配工业批量规模化生产需求。
## 四、BTA深孔钻头主流应用行业与加工场景
凭借出色的稳定性与通用性,BTA深孔钻头广泛应用于各类精密重工制造行业,是深孔加工的核心标配刀具:
1. **液压机械**:油缸缸体、气缸、阀体深孔加工;
2. **重工机械**:矿山设备、工程机械、大型轴类零件深孔加工;
3. **新能源与重工**:风电设备、压力容器、石油机械超大孔径深孔加工;
4. **模具与汽配**:模具顶针孔、曲轴、燃油喷射零部件精密深孔加工;
5. **材料检测**:配合套料刀完成工件取芯、材料理化试验取样加工。
## 五、BTA深孔钻头选型与使用注意事项
1. **按孔径选型**:25-65mm优选一体式三刀片钻头,65-100mm选用分体三刀座钻头,100-200mm超大孔径匹配五/七刀座多刃钻头;
2. **按工况选型**:高精度加工搭配扩钻二次修孔,贵重材料、需留料芯工况选用套料钻/套料刀;
3. **设备适配**:配套标准BTA内排屑深孔钻床,保证高压冷却系统压力稳定,避免排屑不畅影响加工精度;
4. **材质适配**:针对钢材、铸铁、不锈钢、模具钢等不同材质,可定制对应刀片涂层与材质,提升耐磨抗冲击性能。
## 六、总结
作为现代深孔加工的核心工艺刀具,BTA深孔钻头凭借科学的内排屑原理、模块化的结构设计、高精度的加工表现,彻底解决了传统深孔加工精度差、效率低、损耗大、易故障等痛点,覆盖全规格25-200mm孔径加工需求,适配绝大多数工业深孔加工场景。
德州顺铖精密机械有限公司专注BTA深孔刀具研发、生产、定制,全系BTA钻头、扩钻、套料刀具规格齐全、现货充足,支持非标定制,厂家直供、品质可控,可为企业提供一站式深孔加工刀具解决方案与技术指导。
#BTA深孔钻头#深孔加工原理#深孔刀具分类#BTA钻头选型